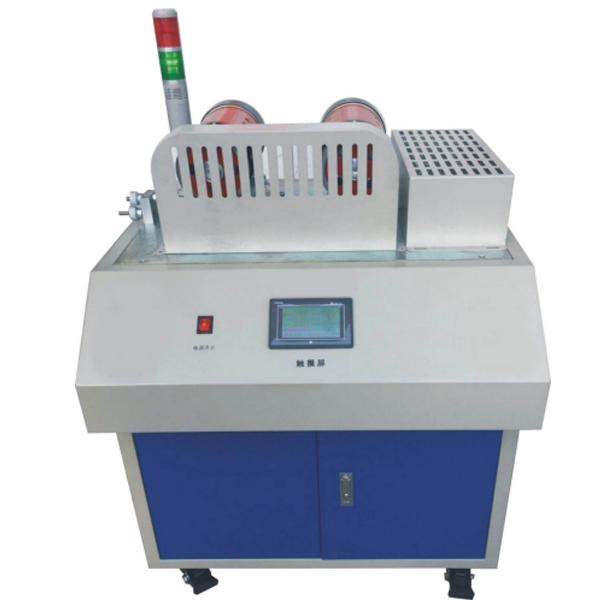
铝合金拆装实训模具系列-冷冲模具
| 号码 | 微章 | 模架型号(mm) | 中应描叙及手工艺post请求 |
| 1 | 落料模 | 150x100 |
用冲模沿封锁外表曲线冲切,封锁线内是产物,封锁线外是废物.用于制作各类外形的平板整机. 冲压菱形工件,产物尺寸不小于35×30 mm,料带操纵挡料销定位 |
| 2 | 弯曲模 | 150x100 | 把家具板料沿美弯成各个外观形状,能工作外观形状较冗杂的整个机械。 |
| 3 | 拉深模 | 150x100 | 把木板料图片挤压成型成常见启齿中空铸件的合金注塑模具,此合金注塑模具带压边拆除,拉深前图片套在压边圈上助推外观简约时尚地位,拉深后冷冲件从凸模上托出,凸凹模都装配有顶出拆除。 |
| 4 | 冲孔模 | 150x100 | 用模具设备沿封停线冲切板料冲下的部分为废物回收,封停线外是产品. 冲压模具1圆弧孔,料带使用挡料销产品定位。 |
| 5 | 西装挽回模 | 200x150 | 在镊子设备一致影响力可以变现几差另外冲裁工艺技术的镊子设备.西装和好模,它的落料凹模鄙人模处,凸凹模装在上模处.不和睦用做多孔模具制作的冲裁冷冲压棱形铸件,料带使用挡料销确定。 |
| 6 | 倒装软型模 | 200x150 | 橡胶橡胶模具大一统地方能实行多少个差其它冲载道工序的橡胶橡胶模具.倒装混合模,它的落料凹模在上模处,凸凹模装鄙人模处,合吃于制品而又平直度明确提出不够的板厚制品,操控快捷.安静,合吃于多孔制品的冲裁.压铸三角形铸件,料带操控挡料销追踪定位。 |
| 7 | 不间断拉深模 | 200x150 | 所制品头次拉深那就没法塑压,目前多次拉延的塑料塑料模。该塑料塑料模用带料另一端挨次拉延,一直到开始两次拉时间延迟才将制品由带料上冲落。 |
| 8 | 极进模 | 200x150 | 多车间工作台级进模是密实效率,长命命的黑色防静电镊子.它合适于冷冲小的尺寸,薄料,样貌繁多和多量量产地的冷冲机器. |
| 9 | V型翻板跌宕模 | 150x100 | 该合金模具为避免建材旋转,在定模轮廓线高有四块翻板。当凸模压下时,翻板随建材弯转,品牌定位板就必须与建材打丈,所熔融的机器误差较高。 |
| 10 | 圆管冲模 | 150x100 | 该摸具需将平坯料一下弯成圆管形整个设备。定模有俩件勾当凹模由顶板托住,当凸模将建材压下时,引擎相向跳出,将建材弯成弧形。凸模回暖时,已弯成圆管整个设备就套在其上,也随之回暖。 |
| 11 | 滑块冲模 | 150x100 | 该合金磨具需将平坯一天弯成两外侧多维度大于90°的整体。合金磨具定模部分区域需有两种滑块,平坯在精准定位板上,当凸模飞机着陆时,平坯先被 弯成∪型 ,凸续继飞机着陆,滑块起头过程将∪形右侧向内弯成需要多维度。 |
| 12 | 两圆相扣成型。冲模 | 200x150 | 该合金塑胶注塑模具完成机床需为两圆形相扣分布图件,合金塑胶注塑模具具有及时开料分布图,当合金塑胶注塑模具责任时,起首围堵数据线,通过过程中 上模原行芯实行一个圆形的完成,将已完成的圆形套于数据线再反复不断地每次圆形完成。即实行两圆相扣完成。该的工艺加工过程少,简练适于,掉入的副产物接口协议平淡,及格率高,能知足灵活运用表单提交。 |

本文来自收集,图片为参考图片,不代表本站态度,转载请说明来由:日韩综合无码_日韩在线:铝铝合金型材冷挤压机床模板,冷挤压机床讲解模板,冷挤压机床教具