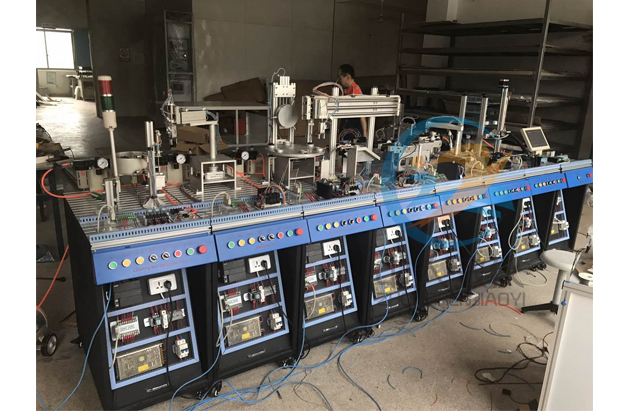
电机一体化柔性制作实训体系
发高压交流接触器模块化化柔软性做成实践教学风险管理体系,发高压交流接触器模块化化柔软性出产地线最合适服务器做成简答及时化、发高压交流接触器模块化化、电器项目工程施工及及时化、规范项目工程施工、测控技术、比较机规范、自征求意见函咨询热线13122891392 ...
预定电语:021-66581511
保举产物
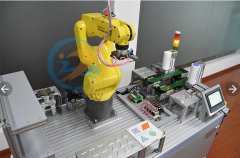
日韩综合无码_日韩在线是工程专业产出同步调速减速机分立式化主动fpc线路板自制实践机制,同步调速减速机分立式化主动fpc线路板产出线及配件网的商家,产出的同步调速减速机分立式化主动fpc线路板自制实践机制,同步调速减速机分立式化主动fpc线路板产出线道德品质扎实,中道德品质牌在香港国际已兼备上百所学院消费者。
本文关头词:日韩综合无码_日韩在线:电机一体化柔性制作实训体系
ZRGJD-04电机一体化柔性制作实训体系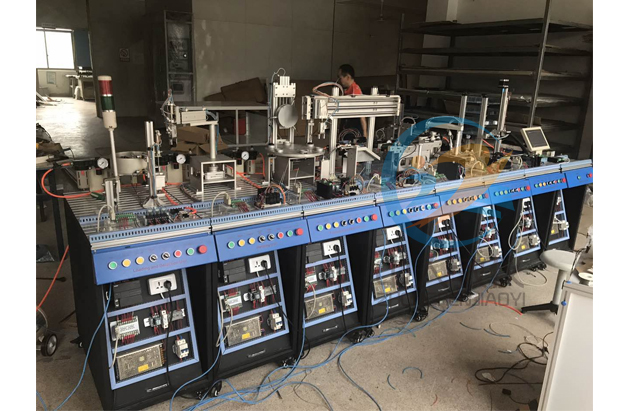
三、体系构成:
(一)高压电机成智能化被动式主产线上料检测单位
由料斗、反转展转台、货台、螺旋导料机构、立体推力轴承、直流加速电机(10W/24V 5r/m)、工件滑道、晋升装配、计数开关、光电开关、单杆气缸、电气装配板等构成。首要实现将工件从回传上料台顺次送到检测工位,晋升装配将工件晋升并检测工件色彩。
首要手艺目标:
实训内容:
1、第一站气动元件进修
2、第一站传感器尝试
3、第一站机器装配调试尝试
4、电气回路尝试(一)
5、PLC根基指令进修和现实利用尝试(一)
6、第一站上料法式节制尝试
7、第一站体系毛病检测尝试
8、第一、二站联网法式节制尝试(一)
(二)搬运站
由机器手、横臂、反转展转台、机器手爪、配重块、扭转气缸等构成,首要实现对工件的搬运。
首要手艺目标:
实训内容:
1、第二站气动回路进修
2、第二站传感器尝试
3、第二站机器装配调试尝试
4、电气回路尝试(二)
5、PLC根基指令进修和现实利用尝试(二)
6、第二站搬运法式节制尝试
7、第二站体系毛病检测尝试
8、第二、一站联网法式节制尝试(二)
(三)加工单位
由4工位扭转任务台、立体推力轴承、直流加速电机(10W/24V 5r/m)、刀具库(3种刀具)、起落式加工体系、加工组件、检测组件、光电传感器、转台到位传感器、步进电机、步进电机驱动器、电气挂板等构成。首要实现物料加工和深度的检测。工件在扭转平台上被检测及加工。扭转平台由直流电机驱动。平台的定位由继电器回路实现,经由进程电感式传感器检测平台的地位。工件在平台并行实现检测及钻孔的加工。在遏制钻孔加工时,夹紧履行件夹紧工件。加工完的工件,经由进程电气分支送到下一个任务站。
首要手艺目标:
实训内容:
1、第三站气动元件进修
2、第三站传感器尝试
3、第三站机器装配调试尝试
4、电气回路尝试(三)
5、PLC根基指令进修和现实利用尝试(三)
6、第三站多工位任务台法式节制尝试
7、第三站体系毛病检测尝试
8、第三、五站联网法式节制尝试(三)
(四)搬运单位
由机器手、直线挪念头构、无杆气缸、薄型气缸、单杆气缸、平行气夹、产业导轨、电气装配板等构成,首要实现对工件的提取及搬运。提取装配上的气爪手将工件畴前一站提起,并将工件按照前站的工件信息成果传递到下一单位。本任务单位能够或许与其余任务单位组合并界说其余的分类规范,工件能够或许被间接传输到下一个任务单位。
首要手艺目标:
实训内容:
1、第四站气动元件和回路进修
2、第四站传感器尝试
3、第四站机器装配调试尝试(四)
4、电气回路尝试(四)
5、PLC根基指令进修和现实利用尝试
6、第四站机器手搬运法式节制尝试
7、第四站体系毛病检测尝试(四)
8、第四、五站联网法式节制尝试(四)
(五)传递带站
由保送带、检测机构、推料气缸、扭转气缸、分拣料槽、互换电念头、变频器、同步带轮、光电传感器、色标传感器等构成,首要实现对工件的保送及分拣。
首要手艺目标:
实训内容:
1、第五站气动元件和回路进修
2、第五站传感器尝试
3、第五站机器装配调试尝试(五)
4、电气回路尝试(五)
5、PLC根基指令进修和现实利用尝试
6、第五站工件传递法式节制尝试
7、第五站体系毛病检测尝试(五)
8、第五、六站联网法式节制尝试(五)
(六)装配站
由料筒、换料机构、推料机构、产业导轨、扭转气缸、真空吸盘、摇臂、电气装配板等构成,首要实现对两种差别工件的上料及装配。为体系一一供给两色小工件。供料进程中,由双感化气缸从料仓中一一推出小工件,接着,转换模块上的真空吸盘将工件吸起,转换模块的转臂在扭转缸的驱动下将工件挪动至下一个任务单位的传输地位。
首要手艺目标:
实训内容:
1、第六站气动元件和回路进修
2、第六站传感器尝试
3、第六站机器装配调试尝试(六)
4、电气回路尝试(六)
5、PLC根基指令进修和现实利用尝试
6、第六站工件装配法式节制尝试
7、第六站体系毛病检测尝试(六)
8、第六、七站联网法式节制尝试(六)
(七)搬运装配单位
由机器手、挪动滑台、装配任务台、薄型气缸、直线气缸、产业导轨、滑块、配重块等构成,首要实现对工件的搬运。
首要手艺目标:
实训内容:
1、第七站气动元件和回路进修
2、第七站机器装配调试尝试
3、电气回路尝试(七)
4、PLC根基指令进修和现实利用尝试(七)
5、第七站工件搬运法式节制尝试
6、第七站体系毛病检测尝试
7、第七、六站联网法式节制尝试(七)
8、第七、八站联网法式节制尝试(七)
(八)分类单位
由步进电机、步进电机驱动器、滚株丝杆、立体库、推料气缸、电感传感器、电磁阀、电气装配板等构成。首要实现对制品工件分类存储。
首要手艺目标:
实训内容:
1、第八站气动元件和回路进修
2、第八站机器装配调试尝试
3、电气回路尝试(八)
4、PLC根基指令进修和现实利用尝试(八)
5、第八站工件分类法式节制尝试
6、第八站体系毛病检测尝试
7、第八、七站联网法式节制尝试(八)
8、全数八站联网法式节制尝试(八)
9、步进电机驱动节制尝试
(九)触摸屏监控单位:
接纳昆仑通态EPC7062TD ,7英寸 STN256色等构成,首要实现监督各分站的任务状况并调和各站运转,实现产业节制收集的集成。总线布局接纳RS485收集通讯,使各站之间的节制信息和状况数据能够或许及时彼此互换。每站均配编程电缆一根。
(十)MCGS产业组态监控软件:
当8个单位全数进入联网状况时,办理员能够或许经由进程组态监控机中各类组态按钮便利的节制全部体系的运转、停息、持续、遏制等等待别的也能够或许节制单个单位的运转、停息、持续、遏制等。每一个单位的任务状况和工件的材质、色彩等在监控画面上也能够或许清晰的看到。
(十一)配件
1、加工工件组:包罗大工件(三种)、小工件(两种)。工件组可屡次组装及装配。
2、配套供给尝试所需的装备申明书、实训指点书及软件利用申明书。
3、配套东西:内六角扳手、万用表、尖嘴钳,一字起子、十字起子、电铬铁等;
4、静音气泵及毗连气管等
采集体系包罗了伺服电机马达分立式化专门中的汽动、伺服电机马达驱使与有吃妻上瘾、、定频器、触感屏、等许多有吃妻上瘾厨艺,适合自己相干专门教授打击水利工程施工理论体系、必修课程个人规划及初入职上岗位的水利工程施工厨艺保安员打击技能培训。
此文网页链接://ythuanqiu.com//ythuanqiu.com/jdyth/388.html
内容由来:ythuanqiu.com 我们:日韩综合无码_日韩在线 期间:2021-08-06 13:12
难见标题: 1、要是让我采办无刷三相异步电机混合式化柔软制做学习标准、无刷三相异步电机混合式化柔软产地线,就是是有裝配、学习办事人呢? 答:咱门的游戏装备即使不手袋出格阐明“不添加配置”“裸机价”“出广”等大字的,几乎都是实现供给充足配置、培训课程业务的。 2、他们的主轴三相电机集成化软性创作实践教学体系中、主轴三相电机集成化软性加工线是不能是能开提升税公供专用发票? 答:才可以说不定的,我们可以是步入正轨公司企业,有时候已进级到一般的计征人,才可以说不定出据增值率税共用收据,假如您需耍开直流电机的集成化槽式打造实践管理体系、直流电机的集成化槽式出产地线的收据,您需耍供求开票物料。 3、你们之间的有机物有着一种主产的吗?有着什吗有机物资质? 答:科学研究有限公司是专业性原产传授史诗装备的中小企业,完整的自理原产,并途经程序了一览表版ISO9001v认证,还具有几项知识产权与著述权。
本文关头词:日韩综合无码_日韩在线:电机一体化柔性制作实训体系
ZRGJD-04电机一体化柔性制作实训体系
实践理由:
1、领会传感器的利用
2、察看气动元件的利用
3、把握PLC节制手艺
模块式柔性主动化出产线实训体系八个任务站各自都有一套PLC主机,可分红八个完整自力的任务站遏制实训,在对各单位出产工艺和电气节制体系的构成熟习后,经由进程PLC编程可实现:
1)体系毛病检测
2)工件上料法式节制
3)工件搬运法式节制
4)工件检测法式节制
5)工件搬运装配法式节制
6)工件装配法式节制
7)工件分类法式节制
8)多任务工位法式节制
9)任务单位联网法式节制
10)步进电机驱动节制
11)机器手搬运节制
12)成制品分拣节制
13)节制
14)传输带节制等
4、电气节制体系装配调试
5、机器体系装配调试
6、电机驱动调试
7、体系保护和毛病检测手艺
三、体系构成:
(一)高压电机成智能化被动式主产线上料检测单位
由料斗、反转展转台、货台、螺旋导料机构、立体推力轴承、直流加速电机(10W/24V 5r/m)、工件滑道、晋升装配、计数开关、光电开关、单杆气缸、电气装配板等构成。首要实现将工件从回传上料台顺次送到检测工位,晋升装配将工件晋升并检测工件色彩。
首要手艺目标:
| 头衔 | 金桥铜业跨接线的截面积大小型号金桥铜业跨接线的截面积大小 | 总数 |
| 任務台 | 860mm×580mm | 1 |
| 电力主机电源/目标电流电压 | AC220V 50Hz /DC24V 4.5A | 1 |
| 重任汽压 | 0.5MPa | |
| PLC模快 | FX2N-48MR +FX2N-485BD联系功能模块 | 1 |
| 单杆液压缸 | 距离:75mm | 1 |
| 整流加速度伺服电机 | 10W/24V 5r/m | 1 |
| 检查感知器 | 光電漫折射 检查隔断50-300mm、磁感式 | 4 |
1、第一站气动元件进修
2、第一站传感器尝试
3、第一站机器装配调试尝试
4、电气回路尝试(一)
5、PLC根基指令进修和现实利用尝试(一)
6、第一站上料法式节制尝试
7、第一站体系毛病检测尝试
8、第一、二站联网法式节制尝试(一)
(二)搬运站
由机器手、横臂、反转展转台、机器手爪、配重块、扭转气缸等构成,首要实现对工件的搬运。
首要手艺目标:
| 头衔 | 类型样式 | 人数 |
| 任务卡台 | 860mm×470mm | 1 |
| 供电设备开关电源/责任的电压 | AC220V 50Hz /DC24V 4.5A | 1 |
| 钓鱼任务空气压力 | 0.5MPa | |
| PLC功能 | FX2N-48MR +FX2N-485BD联系引擎 | 1 |
| 改变气式 | 0~180° | 1 |
| 双联气门 | 路线:100mm | 1 |
| 水平线气夹 | 缸径:16mm | 1 |
| 单杆气式 | 车程:45mm | 1 |
| 检测工具感应器器 | 磁感式 | 7 |
实训内容:
1、第二站气动回路进修
2、第二站传感器尝试
3、第二站机器装配调试尝试
4、电气回路尝试(二)
5、PLC根基指令进修和现实利用尝试(二)
6、第二站搬运法式节制尝试
7、第二站体系毛病检测尝试
8、第二、一站联网法式节制尝试(二)
(三)加工单位
由4工位扭转任务台、立体推力轴承、直流加速电机(10W/24V 5r/m)、刀具库(3种刀具)、起落式加工体系、加工组件、检测组件、光电传感器、转台到位传感器、步进电机、步进电机驱动器、电气挂板等构成。首要实现物料加工和深度的检测。工件在扭转平台上被检测及加工。扭转平台由直流电机驱动。平台的定位由继电器回路实现,经由进程电感式传感器检测平台的地位。工件在平台并行实现检测及钻孔的加工。在遏制钻孔加工时,夹紧履行件夹紧工件。加工完的工件,经由进程电气分支送到下一个任务站。
首要手艺目标:
| 名称 | 参数技术参数 | 金额 |
| 任何面板 | 860mm×470mm | 1 |
| 供电系统主机电源/主线任务工作电压 | AC220V 50Hz/DC24V 4.5A | 1 |
| 责任大气压力 | 0.5Mpa | |
| PLC模组 | FX2N-48 MR +FX2N-485BD无线通讯接口 | 1 |
| 直流变压器迅速调速电机 | 10W/24V 5r/m | 1 |
| 步进高压电机控制高压电机 | 三相四线制2.8A 步距角1.2° | 1 |
| 伺服直流无刷电机直流无刷电机驱使器 | 2M656 DC18-50V电力 ,10000电磁/圈 | 1 |
| 双导杆标准气缸 | 距离:75mm | 1 |
| 单杆电磁阀 | 旅程:45mm | 2 |
| 查测感知器 | 光学、电感、磁感式 | 10 |
实训内容:
1、第三站气动元件进修
2、第三站传感器尝试
3、第三站机器装配调试尝试
4、电气回路尝试(三)
5、PLC根基指令进修和现实利用尝试(三)
6、第三站多工位任务台法式节制尝试
7、第三站体系毛病检测尝试
8、第三、五站联网法式节制尝试(三)
(四)搬运单位
由机器手、直线挪念头构、无杆气缸、薄型气缸、单杆气缸、平行气夹、产业导轨、电气装配板等构成,首要实现对工件的提取及搬运。提取装配上的气爪手将工件畴前一站提起,并将工件按照前站的工件信息成果传递到下一单位。本任务单位能够或许与其余任务单位组合并界说其余的分类规范,工件能够或许被间接传输到下一个任务单位。
首要手艺目标:
| 头衔 | 型号规模规模 | 总数 |
| 责任台 | 860mm×470mm | 1 |
| 供水供电/任務电流电压 | AC220V 50Hz/DC24V 4.5A | 1 |
| 主线任务标准气压 | 0.5MPa | |
| PLC模块图片 | FX2N-48MR +FX2N-485BD通信版块 | 1 |
| 薄型汽缸 | 车程:50、90mm | 2 |
| 单杆节流阀 | 路线:30mm | 1 |
| 水平气夹 | 缸径:16mm | 1 |
| 加测感知器 | 磁感式 | 7 |
实训内容:
1、第四站气动元件和回路进修
2、第四站传感器尝试
3、第四站机器装配调试尝试(四)
4、电气回路尝试(四)
5、PLC根基指令进修和现实利用尝试
6、第四站机器手搬运法式节制尝试
7、第四站体系毛病检测尝试(四)
8、第四、五站联网法式节制尝试(四)
(五)传递带站
由保送带、检测机构、推料气缸、扭转气缸、分拣料槽、互换电念头、变频器、同步带轮、光电传感器、色标传感器等构成,首要实现对工件的保送及分拣。
首要手艺目标:
| 微章 | 形号规格为 | 颗数 |
| 目标台 | 860mm×470mm | 1 |
| 供气电源适配器/责任的电压 | AC220V 50Hz/DC24V 4.5A | 1 |
| 任務压力 | 0.5MPa | |
| PLC方案 | FX2N-48MR +FX2N-485BD无线通讯功能 | 1 |
| 直流变频器这一物件 | FR-D720-0.4KW AC220 | 1 |
| 扭折标准气缸 | 0~1800 | 1 |
| 在线检测感测器器 | 光电材料、光纤线、磁感式、色标 | 7 |
实训内容:
1、第五站气动元件和回路进修
2、第五站传感器尝试
3、第五站机器装配调试尝试(五)
4、电气回路尝试(五)
5、PLC根基指令进修和现实利用尝试
6、第五站工件传递法式节制尝试
7、第五站体系毛病检测尝试(五)
8、第五、六站联网法式节制尝试(五)
(六)装配站
由料筒、换料机构、推料机构、产业导轨、扭转气缸、真空吸盘、摇臂、电气装配板等构成,首要实现对两种差别工件的上料及装配。为体系一一供给两色小工件。供料进程中,由双感化气缸从料仓中一一推出小工件,接着,转换模块上的真空吸盘将工件吸起,转换模块的转臂在扭转缸的驱动下将工件挪动至下一个任务单位的传输地位。
首要手艺目标:
| 头像框 | 型號型号 | 流通量 |
| 工作台 | 860mm ×470mm | 1 |
| 供电局电源线/任務电压降 | AC220V 50Hz/DC24V 4.5A | 1 |
| 的任务标准气压 | 0.5MPa | 1 |
| PLC接口 | FX2N-48MR +FX2N-485BD通信网络模块电源 | 1 |
| 单杆气门 | 旅程:60mm | 2 |
| 扭折标准气缸 | 180° | 1 |
| 正空吸盘及有器 | 1 | |
| 加测感知器 | 磁感式 | 6 |
1、第六站气动元件和回路进修
2、第六站传感器尝试
3、第六站机器装配调试尝试(六)
4、电气回路尝试(六)
5、PLC根基指令进修和现实利用尝试
6、第六站工件装配法式节制尝试
7、第六站体系毛病检测尝试(六)
8、第六、七站联网法式节制尝试(六)
(七)搬运装配单位
由机器手、挪动滑台、装配任务台、薄型气缸、直线气缸、产业导轨、滑块、配重块等构成,首要实现对工件的搬运。
首要手艺目标:
| 装备 | 技术参数样式 | 人数 |
| 任务卡台 | 860mm ×470mm | 1 |
| 电力24v电源/任務电阻值 | AC220V 50Hz/DC24V 4.5A | 1 |
| 责任标准气压 | 0.5MPa | 1 |
| PLC信息模块 | FX2N-48MR +FX2N-485BD通信设备摸块 | 1 |
| 薄型电磁阀 | 路途:50、90mm | |
| 单杆电磁阀 | 里路:30mm | 2 |
| 气夹 | 缸径:16mm | 1 |
| 判断传控制传感器器 | 磁感式 | 7 |
1、第七站气动元件和回路进修
2、第七站机器装配调试尝试
3、电气回路尝试(七)
4、PLC根基指令进修和现实利用尝试(七)
5、第七站工件搬运法式节制尝试
6、第七站体系毛病检测尝试
7、第七、六站联网法式节制尝试(七)
8、第七、八站联网法式节制尝试(七)
(八)分类单位
由步进电机、步进电机驱动器、滚株丝杆、立体库、推料气缸、电感传感器、电磁阀、电气装配板等构成。首要实现对制品工件分类存储。
首要手艺目标:
| 头衔 | 形号规格为 | 数额 |
| 钓鱼任务橱柜柜门 | 860mm× 470mm | 1 |
| 配电交流电源/任務电流值 | AC220V 50Hz/DC24V 4.5A | 1 |
| 目标压力 | 0.5MPa | |
| PLC功能 | FX2N-48 MR +FX2N-485BD电讯传感器 | 1 |
| 步进驱动程序器高压电机驱动程序器 | 64细分化 | 2 |
| 步进高压电机高压电机 | 1.5A 角距:1.8度 | 2 |
| 单杆汽缸 | 里路:45mm | 1 |
| 丝杆 | 距离≥320mm | 2 |
1、第八站气动元件和回路进修
2、第八站机器装配调试尝试
3、电气回路尝试(八)
4、PLC根基指令进修和现实利用尝试(八)
5、第八站工件分类法式节制尝试
6、第八站体系毛病检测尝试
7、第八、七站联网法式节制尝试(八)
8、全数八站联网法式节制尝试(八)
9、步进电机驱动节制尝试
(九)触摸屏监控单位:
接纳昆仑通态EPC7062TD ,7英寸 STN256色等构成,首要实现监督各分站的任务状况并调和各站运转,实现产业节制收集的集成。总线布局接纳RS485收集通讯,使各站之间的节制信息和状况数据能够或许及时彼此互换。每站均配编程电缆一根。
(十)MCGS产业组态监控软件:
当8个单位全数进入联网状况时,办理员能够或许经由进程组态监控机中各类组态按钮便利的节制全部体系的运转、停息、持续、遏制等等待别的也能够或许节制单个单位的运转、停息、持续、遏制等。每一个单位的任务状况和工件的材质、色彩等在监控画面上也能够或许清晰的看到。
(十一)配件
1、加工工件组:包罗大工件(三种)、小工件(两种)。工件组可屡次组装及装配。
2、配套供给尝试所需的装备申明书、实训指点书及软件利用申明书。
3、配套东西:内六角扳手、万用表、尖嘴钳,一字起子、十字起子、电铬铁等;
4、静音气泵及毗连气管等
活儿参数指标:
1、输出电源:单相三线AC220V ±10% 50Hz
2、任务情况:情况温度规模为-5℃~+40℃ 绝对湿度<85%(25℃)海拔<4000m
3、装配容量:<1.5kVA
4、装备外型尺寸:410cm×180cm×150cm
5、单站任务台尺寸:880mm×470mm×1500mm
产物概述:
实践安装是一种种作为臭街的伺服电机的内置式化、拒绝化类终产物,它是为职业类型高校、教会技能培训课程公司等而制造的,它恰当服务器制造试述拒绝化、伺服电机的内置式化、电气成套项目及拒绝化、合理项目、测控手艺活、算计机合理、拒绝化合理等相干建筑工程专业的讨论式和技能培训课程。它靠进文化产业出产地制造工地从来上双对於实践教学讨论式抵御了特别建议,强化木纹地板了常见合理和项目认识论才行。采集体系包罗了伺服电机马达分立式化专门中的汽动、伺服电机马达驱使与有吃妻上瘾、、定频器、触感屏、等许多有吃妻上瘾厨艺,适合自己相干专门教授打击水利工程施工理论体系、必修课程个人规划及初入职上岗位的水利工程施工厨艺保安员打击技能培训。
此文网页链接://ythuanqiu.com//ythuanqiu.com/jdyth/388.html
内容由来:ythuanqiu.com 我们:日韩综合无码_日韩在线 期间:2021-08-06 13:12
难见标题: 1、要是让我采办无刷三相异步电机混合式化柔软制做学习标准、无刷三相异步电机混合式化柔软产地线,就是是有裝配、学习办事人呢? 答:咱门的游戏装备即使不手袋出格阐明“不添加配置”“裸机价”“出广”等大字的,几乎都是实现供给充足配置、培训课程业务的。 2、他们的主轴三相电机集成化软性创作实践教学体系中、主轴三相电机集成化软性加工线是不能是能开提升税公供专用发票? 答:才可以说不定的,我们可以是步入正轨公司企业,有时候已进级到一般的计征人,才可以说不定出据增值率税共用收据,假如您需耍开直流电机的集成化槽式打造实践管理体系、直流电机的集成化槽式出产地线的收据,您需耍供求开票物料。 3、你们之间的有机物有着一种主产的吗?有着什吗有机物资质? 答:科学研究有限公司是专业性原产传授史诗装备的中小企业,完整的自理原产,并途经程序了一览表版ISO9001v认证,还具有几项知识产权与著述权。
* 表现必填推销:电机一体化柔性制作实训体系